Bảng tra lực siết bu lông trong bài cho mô men siết (N·m) của bu lông ren hệ mét bước thô từ M6 đến M64, theo ba cấp bền 8.8, 10.9 và 12.9. Bu lông cấp 8.8 trở lên thuộc nhóm bu lông cường độ cao, loại dùng cho mặt bích, bệ máy và kết cấu thép trong nhà máy. Mọi giá trị được tính từ cùng một công thức và cùng một bộ giả định, ghi rõ ngay dưới bảng.
Bảng tra lực siết bu lông (Nm)
Giả định của bảng: ren khô hoặc mạ kẽm (hệ số K = 0,20), lực căng mục tiêu bằng 75% tải thử (proof load) theo ISO 898-1.
| Cỡ ren | Bước ren (mm) | Diện tích chịu lực As (mm²) | Cấp 8.8 (N·m) | Cấp 10.9 (N·m) | Cấp 12.9 (N·m) |
|---|---|---|---|---|---|
| M6 | 1 | 20,1 | 10,5 | 15,0 | 17,6 |
| M8 | 1,25 | 36,6 | 25,5 | 36,5 | 42,6 |
| M10 | 1,5 | 58,0 | 50,5 | 72,2 | 84,4 |
| M12 | 1,75 | 84,3 | 88,0 | 126 | 147 |
| M14 | 2 | 115 | 141 | 201 | 235 |
| M16 | 2 | 157 | 218 | 312 | 365 |
| M18 | 2,5 | 192 | 312 | 431 | 504 |
| M20 | 2,5 | 245 | 441 | 610 | 712 |
| M22 | 2,5 | 303 | 601 | 831 | 971 |
| M24 | 3 | 353 | 761 | 1.053 | 1.231 |
| M27 | 3 | 459 | 1.116 | 1.544 | 1.805 |
| M30 | 3,5 | 561 | 1.514 | 2.094 | 2.447 |
| M33 | 3,5 | 694 | 2.060 | 2.849 | 3.330 |
| M36 | 4 | 817 | 2.646 | 3.661 | 4.278 |
| M39 | 4 | 976 | 3.425 | 4.738 | 5.537 |
| M42* | 4,5 | 1.121 | 4.237 | 5.861 | 6.850 |
| M45* | 4,5 | 1.306 | 5.289 | 7.317 | 8.551 |
| M48* | 5 | 1.473 | 6.364 | 8.804 | 10.288 |
| M52* | 5 | 1.758 | 8.227 | 11.380 | 13.300 |
| M56* | 5,5 | 2.030 | 10.231 | 14.153 | 16.541 |
| M60* | 5,5 | 2.362 | 12.755 | 17.644 | 20.620 |
| M64* | 6 | 2.676 | 15.414 | 21.322 | 24.919 |
* M42 đến M64: tính ngoại suy, xem ghi chú bên dưới. Giá trị dưới 100 N·m làm tròn đến 0,1; từ 100 N·m trở lên làm tròn đến hàng đơn vị.
Cách đọc: tra hàng theo cỡ ren, tra cột theo cấp bền in trên đầu bu lông. Ví dụ bu lông M20 cấp 8.8, ren khô, cần siết 441 Nm.
Bảng áp dụng khi đủ ba điều kiện: bu lông thép ren hệ mét bước thô (ISO 261), đai ốc cùng cấp bền hoặc cao hơn, và mối ghép có thể tháo ra lắp lại. Các hàng M42 đến M64 được tính bằng cùng giá trị ứng suất tải thử với M39, vì ISO 898-1 chỉ quy định cơ tính cho cỡ đến M39. Với bu lông cỡ lớn, lấy ứng suất tải thử trong chứng chỉ vật liệu của nhà sản xuất bu lông để tính lại.
Khi thiết bị hoặc bản vẽ đã ghi mô men siết, dùng số của nhà sản xuất thiết bị. Bảng này dùng cho trường hợp không có chỉ định riêng.
Chỉnh lực siết theo tình trạng ren
Khi xiết bu lông, phần lớn mô men bị tiêu hao để thắng ma sát ở ren và ở mặt tựa của đai ốc. Chỉ phần còn lại mới kéo căng thân bu lông. Vì vậy cùng một con số Nm, ren khô và ren bôi dầu cho lực căng rất khác nhau. Hệ số K trong công thức gom toàn bộ ảnh hưởng ma sát đó lại.
| Tình trạng ren | Hệ số K | Nhân giá trị trong bảng với |
|---|---|---|
| Khô, sạch, hoặc mạ kẽm | 0,20 | 1,00 (dùng nguyên bảng) |
| Bôi dầu nhẹ | 0,15 | 0,75 |
| Bôi mỡ chống kẹt (anti-seize) gốc MoS2, đồng, niken | Theo nhà sản xuất mỡ | K của mỡ chia cho 0,20 |
Lỗi hay gặp nhất là bôi dầu vào ren rồi siết theo số của ren khô. Khi đó lực căng thực tế tăng thêm một phần ba: 75% tải thử thành 100% tải thử, bu lông bị kéo tới sát giới hạn đàn hồi ngay từ lần siết đầu. Với mỡ chống kẹt, K thường còn thấp hơn dầu, nên rủi ro lớn hơn nữa.
Chiều ngược lại cũng sai. Siết ren khô theo số của ren bôi dầu thì lực căng chỉ còn 75% so với thiết kế, mặt bích dễ rò ở lần tăng áp đầu tiên.
Công thức tính lực siết bu lông
Mọi giá trị trong bảng được tính bằng công thức gần đúng dùng phổ biến trong thiết kế mối ghép ren:
T = K × d × F
Trong đó T là mô men siết (N·m), K là hệ số ma sát tổng (không thứ nguyên), d là đường kính danh nghĩa của bu lông (m) và F là lực căng mục tiêu trong thân bu lông (N). Đường kính phải đổi ra mét trước khi nhân: M20 thì d = 0,020 m.
Lực căng mục tiêu F lấy bằng 75% tải thử của bu lông:
F = 0,75 × Sp × As
Sp là ứng suất tải thử theo ISO 898-1: 580 MPa cho cấp 8.8 cỡ đến M16, 600 MPa cho cấp 8.8 từ M18 trở lên, 830 MPa cho cấp 10.9 và 970 MPa cho cấp 12.9. As là diện tích chịu ứng suất của ren (mm²), tính theo ISO 898-1 từ đường kính d và bước ren P:
As = π/4 × (d − 0,9382 × P)²
Mức 75% tải thử dành cho mối ghép sẽ tháo ra lắp lại, như mặt bích bảo trì định kỳ hay nắp thiết bị. Mối ghép lắp một lần, không tháo lại, có thể siết tới 90% tải thử. Khi đó nhân giá trị trong bảng với 1,2.
Ví dụ 1: bu lông M20 cấp 8.8, ren khô
M20 có bước ren 2,5 mm, nên As = π/4 × (20 − 0,9382 × 2,5)² = 244,8 mm². Lực căng F = 0,75 × 600 × 244,8 = 110.160 N, tức khoảng 110 kN. Mô men siết T = 0,20 × 0,020 × 110.160 = 441 N·m.
Ví dụ 2: bu lông M36 cấp 10.9, ren bôi dầu nhẹ
M36 có bước ren 4 mm, As = 816,7 mm². Lực căng F = 0,75 × 830 × 816,7 = 508.400 N, khoảng 508 kN. Với K = 0,15: T = 0,15 × 0,036 × 508.400 = 2.745 N·m. Nếu ren khô, cùng bu lông này cần 3.661 N·m.
Siết thiếu hay siết quá đều làm hỏng mối ghép
Mối ghép bu lông giữ được nhờ lực căng trong thân bu lông. Mô men siết (N·m) chỉ là cách đo gián tiếp lực căng đó.
Siết thiếu lực thì gioăng mặt bích không bị nén đủ, môi chất rò qua khe ngay khi hệ thống lên áp. Với máy có rung như bơm, quạt, máy nghiền, đai ốc thiếu lực căng dễ tự xoay lỏng dần. Bu lông thiếu lực căng còn phải gánh phần lớn tải thay đổi theo chu kỳ, nên nứt mỏi ở chân ren sớm hơn tuổi thọ thiết kế.
Siết quá lực thì bu lông bị kéo vượt giới hạn chảy và giãn dài vĩnh viễn. Bu lông đã chảy dẻo không hồi lại được, lực kẹp giảm dần trong quá trình vận hành và phải thay mới. Siết quá còn làm trờn ren đai ốc, ép bẹp gioăng, hoặc làm cong vênh mặt bích mỏng.
Cả hai trường hợp đều cho ra cùng một kết quả trong nhà máy: dừng máy ngoài kế hoạch để tháo ra làm lại.
Trình tự siết bu lông mặt bích đúng cách
Siết đủ lực mà sai thứ tự thì mặt bích vẫn rò. Bu lông siết trước bị bu lông siết sau làm chùng lại, và mặt bích bị kéo nghiêng về phía siết trước.
Trình tự siết chéo hình sao cho mặt bích tròn
Đánh số bu lông theo chiều kim đồng hồ, bắt đầu từ vị trí 12 giờ. Siết theo thứ tự sau, mỗi lần nhảy sang bu lông đối diện rồi dịch 90°:
| Số bu lông | Thứ tự siết (theo số vị trí) |
|---|---|
| 4 | 1 → 3 → 2 → 4 |
| 8 | 1 → 5 → 3 → 7 → 2 → 6 → 4 → 8 |
| 12 | 1 → 7 → 4 → 10 → 2 → 8 → 5 → 11 → 3 → 9 → 6 → 12 |
| 16 | 1 → 9 → 5 → 13 → 3 → 11 → 7 → 15 → 2 → 10 → 6 → 14 → 4 → 12 → 8 → 16 |
Hai sơ đồ sau ghi sẵn thứ tự siết lên từng bu lông. Kỹ thuật viên chỉ cần đi theo số 1, 2, 3… trên hình.
Siết theo nhiều vòng, không siết thẳng 100%
Hướng dẫn lắp mặt bích ASME PCC-1 chia việc siết thành bốn vòng:
- Vòng 1: siết 20–30% mô men mục tiêu, theo trình tự chéo.
- Vòng 2: siết 50–70% mô men mục tiêu, theo trình tự chéo.
- Vòng 3: siết 100% mô men mục tiêu, theo trình tự chéo.
- Vòng 4: siết 100% mô men mục tiêu, lần lượt từng bu lông theo chiều kim đồng hồ, lặp lại cho tới khi không đai ốc nào còn xoay thêm.
Lý do không siết thẳng 100% ngay vòng đầu: bu lông đầu tiên đạt đủ lực khi mặt bích còn hở, nên gioăng bị ép lệch về một phía. Các vòng tăng dần giữ cho hai mặt bích áp vào nhau song song.
Kiểm tra lại sau khi siết
Vòng 4 chính là bước kiểm tra đầu tiên: nếu đai ốc còn xoay ở mức 100% mô men, mối ghép chưa ổn định. Với mối ghép dùng gioăng mềm hoặc làm việc ở nhiệt độ cao, gioăng lún dần sau khi siết. Khi đó cần một vòng siết lại ở 100% mô men sau khi hệ thống chạy ổn định, theo quy trình của nhà máy hoặc hướng dẫn của hãng gioăng. Đánh dấu sơn lên đai ốc sau vòng cuối giúp phát hiện đai ốc tự xoay trong các lần đi kiểm tra.
Chọn dụng cụ siết theo dải mô men
Bảng tra cho thấy mô men siết tăng rất nhanh theo cỡ bu lông: M16 cấp 8.8 cần 218 N·m, M30 cùng cấp đã cần 1.514 N·m, và M48 cần 6.364 N·m. Dụng cụ phải chọn theo dải mô men cần đạt và không gian quanh đai ốc.
| Dụng cụ | Dải mô men (theo trang sản phẩm Ninh Đà) | Dùng khi |
|---|---|---|
| Cờ lê lực cài đặt sẵn AC | 1–4.000 N·m | Lặp lại một giá trị mô men cố định trên dây chuyền lắp ráp |
| Bộ nhân lực siết | 500–10.000 N·m, bu lông M20 đến M64 | Cần mô men lớn ở nơi không có nguồn điện, khí nén hay bơm thủy lực |
| Cờ lê lực điện ETW, BTW (dùng pin), SZL | 50–15.000 N·m tùy dòng | Siết số lượng bu lông lớn cùng một mô men; SZL đếm số bu lông đã siết |
| Cờ lê lực khí nén PTW | 100–15.000 N·m | Nhà máy có sẵn khí nén, khu vực hạn chế dùng điện |
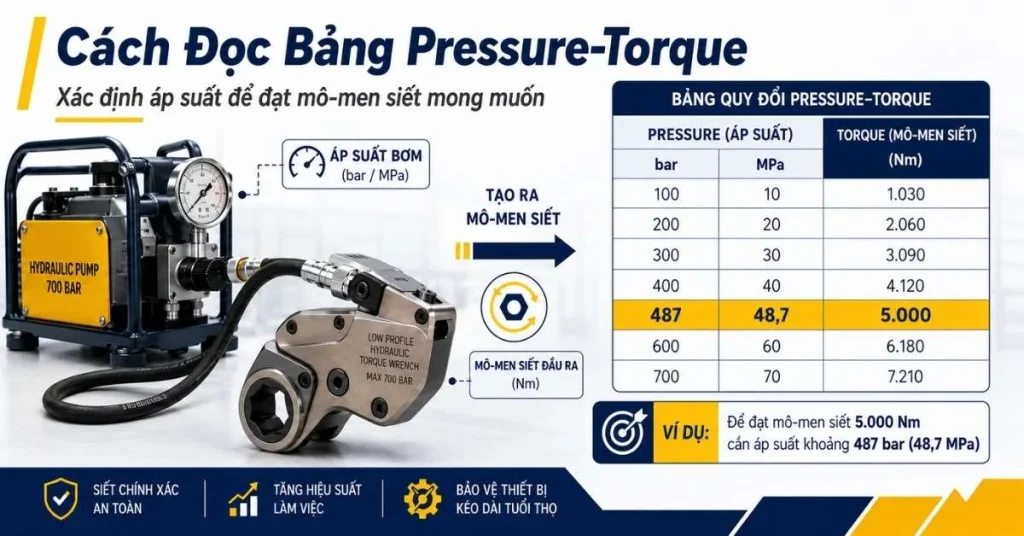
| Cờ lê thủy lực đầu vuông và kiểu dáng thấp | 106–280.000 N·m tùy dòng | Bu lông cỡ lớn, mặt bích áp lực, không gian hẹp quanh đai ốc |
| Bộ căng bu lông thủy lực HLD, DLD | Kéo căng trực tiếp, áp suất đến 150 MPa | Cần lực căng chính xác và đồng đều trên nhiều bu lông cùng lúc |
Bộ căng bu lông khác các dụng cụ còn lại ở chỗ nó kéo thẳng thân bu lông tới lực căng yêu cầu rồi mới vặn đai ốc, nên không phụ thuộc hệ số ma sát K. Với mặt bích áp lực cao, bu lông cỡ lớn, đây là cách loại bỏ sai số lớn nhất của phương pháp siết bằng mô men.
Ví dụ chọn nhanh: mặt bích 12 bu lông M36 cấp 10.9, ren bôi dầu, cần 2.745 N·m mỗi bu lông. Mức này nằm trong dải của cả năm nhóm dụng cụ siết bằng mô men ở bảng trên, nên yếu tố quyết định là hiện trường. Có sẵn khí nén thì dùng cờ lê khí nén. Không có nguồn năng lượng nào thì dùng bộ nhân lực. Khoảng hở quanh đai ốc hẹp thì dùng cờ lê thủy lực kiểu dáng thấp, dòng được thiết kế riêng cho vị trí này. Bài cách chọn cờ lê thủy lực theo mô men và kích thước bu lông hướng dẫn chọn model cụ thể.
Tháo bu lông bị kẹt, rỉ sét
Bu lông đã chạy nhiều năm trong môi trường ẩm, nóng hoặc hóa chất thường cần mô men tháo lớn hơn mô men siết ban đầu, vì rỉ sét và cặn bám trong ren. Có bốn cách xử lý, dùng theo thứ tự từ nhẹ đến mạnh.
Cách thứ nhất là xịt dầu thẩm thấu vào ren và chờ dầu ngấm trước khi tháo. Cách này rẻ nhất nhưng ít tác dụng với ren rỉ nặng.
Cách thứ hai là gia nhiệt đai ốc để đai ốc giãn nở trước thân bu lông. Không dùng được ở khu vực có nguy cơ cháy nổ như bồn chứa dầu, đường ống khí, và có thể làm thay đổi cơ tính bu lông cấp bền cao.
Cách thứ ba là dùng cờ lê thủy lực ở chế độ tháo. Chọn cờ lê có dải mô men cao hơn mô men siết ban đầu để còn dư lực phá kẹt.
Cách thứ tư, khi ba cách trên không được, là tách đai ốc bằng dụng cụ cắt đai ốc thủy lực. Dụng cụ này cắt tách đai ốc, chạy với bơm thủy lực 700 bar. Đai ốc bị hủy và phải thay mới.
Câu hỏi thường gặp
Lực siết bu lông M20 cấp 8.8 là bao nhiêu?
441 N·m với ren khô hoặc mạ kẽm (K = 0,20). Nếu ren bôi dầu nhẹ (K = 0,15), giảm còn 331 N·m. Cả hai giá trị đều cho cùng lực căng khoảng 110 kN trong thân bu lông.
Bôi mỡ vào ren có làm thay đổi lực siết không?
Có. Bôi trơn làm giảm ma sát, nên cùng một mô men sẽ tạo lực căng lớn hơn. Nếu bôi dầu mà vẫn siết theo số của ren khô, lực căng tăng khoảng một phần ba và bu lông có thể bị kéo vượt giới hạn đàn hồi. Khi bôi trơn, phải giảm mô men theo hệ số K của chất bôi trơn đang dùng.
Có được siết lại bu lông đã siết đủ lực không?
Được, nếu bu lông chưa bị kéo vượt giới hạn chảy. Bảng này tính ở 75% tải thử, thấp hơn giới hạn chảy, nên bu lông siết đúng bảng có thể tháo ra lắp lại. Bu lông đã từng bị siết quá, có ren bị kéo dài hoặc thắt cổ, hay bu lông mà nhà sản xuất quy định chỉ dùng một lần, thì phải thay mới.
Bu lông mạ kẽm siết lực khác bu lông đen thế nào?
Bu lông mạ kẽm, khô, dùng K = 0,20, tức là dùng nguyên bảng trên. Bu lông đen (nhuộm đen, không mạ) có hệ số ma sát dao động theo lớp phủ và độ sạch của ren. Khi nhà sản xuất bu lông có công bố hệ số ma sát, lấy theo số đó; khi không có, bôi dầu nhẹ để đưa K về mức 0,15 ổn định hơn.
Dùng ống nối dài để tăng lực siết có được không?
Không nên với cờ lê lực. Cờ lê lực được hiệu chuẩn với lực đặt tại tay cầm, nối thêm ống làm sai giá trị đọc và dễ vượt tải cơ cấu bên trong. Khi cần mô men lớn hơn dải của cờ lê lực, chuyển sang bộ nhân lực siết hoặc cờ lê thủy lực.
Cần mô men siết cho một mối ghép cụ thể?
Gửi cho Ninh Đà cỡ bu lông, cấp bền, tình trạng ren, số bu lông trên mặt bích và ảnh chụp khoảng hở quanh đai ốc. Phòng Kỹ thuật sẽ tính mô men siết và đề xuất dụng cụ phù hợp. Xem thêm cờ lê thủy lực là gì, cấu tạo và nguyên lý để hiểu cách cờ lê thủy lực tạo mô men.
Hotline tư vấn kỹ thuật: 0985 042 454 · Email: info@ninhda.com
Biên soạn: Phòng Kỹ thuật, Công ty TNHH Thương Mại – Dịch Vụ Công Nghiệp Ninh Đà. Giá trị trong bảng tính theo ISO 898-1 và công thức T = K × d × F, dùng để tham khảo khi thiết bị không có chỉ định mô men riêng.